研究论文 · OPEN ACCESS
碱激发材料对生物质灰-矿渣混合物性能的影响研究
- 1河南省中工设计研究院集团股份有限公司,郑州 450052
- 2中国电建集团贵州工程有限公司,贵阳 550002
- 3华北水利水电大学,郑州 450046
- 接收日期:
- 接受日期:
- 发表日期:
摘要
本文以生物质灰与 S95 矿渣按质量比 1:1 组成的混合材料(BBM)为研究对象,研究了碱激发剂组成及配比对 BBM 力学性能和孔隙结构的影响。通过单因素试验、L9(3×3)正交试验和核磁共振(NMR)测试,分析了生石灰粉、NaOH、水玻璃掺量及水玻璃模数对试件抗压强度的影响。结果表明:单掺时生石灰粉掺量以 4%为宜,NaOH 掺量 4%时 28d 抗压强度为 25.6 MPa,水玻璃模数 1.5 时 28d 抗压强度最高达 44.8 MPa;复合激发下 9 组试件 28d 抗压强度均不低于 18.7 MPa,孔隙率为 8.0%~13.3%,强度与孔隙率呈线性负相关(R2=0.889);因素敏感性排序为水玻璃掺量>生石灰粉掺量>水玻璃模数,最优配比为生石灰 3%、水玻璃模数 1.5、水玻璃掺量 15%,7d 和 28d 抗压强度分别达 37.8 MPa 和 47.4 MPa。试件孔隙以微小孔为主,无害孔与少害孔以及有害孔占 89%以上,适宜的水玻璃模数和掺量可细化孔径、降低孔隙率。研究结果可为碱激发生物质灰-矿渣胶凝材料的配合比设计提供依据。
关键词:碱激发;生物质灰;矿渣;抗压强度;孔隙结构;水化产物
1. 引言
生物质灰和高炉矿渣是常见的工业副产品,二者成分相似,多以金属氧化物为主,资源化利用潜力较大。生物质灰是生物质燃烧发电后的副产物,直接加水拌和后硬化体几乎没有强度,无法像水泥一样水化生成 C-S-H 凝胶,不能单独作为胶凝材料使用;碱激发后可在碱性条件下生成 C-S-H 凝胶或铝硅酸盐凝胶而提升其后期强度[1]。矿渣是矿石高温冶炼过程中由残余灰分和溶剂组成的工业固体废弃物,磨细后可部分替代水泥,降低生产成本并提升耐久性;遇水后其中硅铝酸盐会发生溶解与再聚合[2],提供一定强度和耐久性,但水化速率较慢、早期强度低,限制了其应用。碱激发可促使矿渣中硅铝相溶解并缩聚成凝胶[3],显著提高其强度。因此,将生物质灰与矿渣复合并经碱激发,是实现二者资源化利用的重要途径。
有研究表明,生物质灰、矿渣在纯水中反应缓慢,需要依赖碱性环境才能充分水化。当前碱激发剂种类多样,其碱激发的效果被广大学者研究。许荣盛等[4]使用 、NaOH、Na2CO3 和 作为激发剂制备矿渣-铜渣基地质聚合物材料,发现采用 激发的样品凝结时间最短、流动度最低。初凝时间、终凝时间和流动度分别为 47min、107min和 145.65mm。样品 28d 抗压强度由大到小依次为 、 NaOH 、 、 。 Minh Duc Hoang 等[5]研究了黑钢渣(BSS,25、50 和 75 wt%)作为前体掺入生物质底灰(BBA)合成碱活化材料的影响。发现在添加高达 50wt% 的 BSS 后会导致碱活化水泥具有更高的抗压强度和弯曲强度。推测力学性能的增加是由于相对于铝硅酸钾凝胶(K-A-H-S)形成更大量的铝硅酸钙凝胶(C-A-H-S)或(C-K-A-S-H)凝胶的协同形成;Eugenia 等[6]研究了碱激发粒状高炉矿渣-水泥混合物的力学性能和微观结构。发现用 NaOH 和水玻璃激发时抗压强度要高于水泥浆体,同时水化热降低,胶凝体系的微观结构更加致密紧凑。Navarro 等[7]通过 XRD、TGA、SEM、EDS 研究了激发剂的种类和碱浓度对硅锰矿渣浆体的水化产物和微观结构的影响规律。研究发现浆体生成的主要反应产物都是低钙硅比的 C-S-H,且 C-S-H 结晶中存在少量的 Al 和 Mn 元素。然而,目前针对生物质灰-矿渣复合胶凝材料的研究较少,配合比设计尚缺乏统一标准,碱激发参数与宏观性能、微观结构之间的对应关系也不够清晰。基于此,本文以生物质灰与S95 矿渣按 1∶1 质量比组成的混合材料(BBM)为研究对象,首先通过单因素试验考察生石灰粉、NaOH、水玻璃掺量及水玻璃模数对试件抗压强度的影响规律;在此基础上,采用L9(3×3)正交试验优化生石灰粉掺量、水玻璃模数与水玻璃掺量的复合激发参数,明确各因素对强度的敏感性及最优组合;最后结合核磁共振(NMR)表征孔隙结构,分析孔隙率与抗压强度的关联及孔径细化规律。研究结果可为碱激发生物质灰-矿渣复合胶凝材料的配合比设计与工程应用提供理论依据和技术参考。
2. 试验
2.1. 原材料
试验采用河南郑州恒源新材料有限公司生产的S95 矿渣 ( 比表面积为 449.16m2/kg 、 密度为2.93g/cm3)、西峡县宝能新能源有限公司生产的生物质灰(比表面积为 593.03m2/kg,密度为 2.43g/cm3)。X 射线荧光光谱仪测试表明,矿渣的 CaO、、 含量较高,占化学组分的 82.9%,生物质灰化学成分与高炉矿渣类似,且 、、 等金属氧化物含量较多。试验水玻璃为工业级钠水玻璃原液,模数3.3,Na2O含量8.6%, 含量27.5%,波美度 ,20℃密度 1.38g/cm3;水玻璃模数按 (摩尔比)计算,试验所需模数(1.0、1.5、2.0、2.5、3.0)均低于原液模数,故采用掺加 NaOH 的方式调配:按目标模数计算需补充的 量,再按 与 NaOH 的摩尔质量比(62.0:40.0)换算为 NaOH 用量,加入后搅拌至完全溶解,冷却并静置 24h 后使用。
2.2. 配合比
为探究不同碱激发材料对BBM性能影响,试验配合比如下:
(1)单因素试验:固定浆体试验水胶比为 0.35(硅酸钠水玻璃溶液中的含水量计入水胶比),矿渣与生物质灰质量比为 1:1,分别以生石灰粉(掺量 2%~10%梯度为 2%)、NAOH(掺量 1%~5%,梯度为 1%)、水玻璃Ⅰ(掺量 0%~15%,梯度为 2.5%,固定水玻璃模数为 1.5 a.u.)和水玻璃Ⅱ(模数 1a.u.~3a.u.,梯度为 0.5,固定水玻璃掺量为 15%)制备混合材料试件,分析不同因素对试件抗压强度的影响规律。
(2)复合激发剂影响下,运用正交试验方法设计复合碱激发剂配比,正交试验配合比见表 1。固定浆体试验水胶比为 0.35(硅酸钠水玻璃溶液中的含水量计入水胶比),矿渣与生物质灰质量比为 1:1,以生石灰粉掺量、水玻璃模数和水玻璃含量作为独立因素。设计三因素三水平的 L9(3×3)正交方案。根据单因素试验的结果来确定各因素的水平范围,其中生石灰粉掺量设置的三个水平分别为 0%、3%、6%;水玻璃模数三个水平为 1.0、1.5、2.0;水玻璃用量三个水平分别为 5%、10%、15%,探究复合激发剂对混合材料的激发效果。
表 1 正交试验设计表
| 组 | 生石灰粉掺量 A | 水玻璃模数 B | 水玻璃掺量 C |
| 1 | 1(0%) | 1(1a.u.) | 1(5%) |
| 2 | 1 | 2(1.5a.u.) | 2(10%) |
| 3 | 1 | 3(2a.u.) | 3(15%) |
| 4 | 2(3%) | 1 | 2 |
| 5 | 2 | 2 | 3 |
| 6 | 2 | 3 | 1 |
| 7 | 3(6%) | 1 | 3 |
| 8 | 3 | 2 | 1 |
| 9 | 3 | 3 | 2 |
2.3. 试件制备及测试方法
按质量比称取矿渣、生物质灰及生石灰粉混合均匀,并与提前准备的碱激发溶液充分拌合。将拌和均匀的浆体倒入尺寸为 40mm×40mm×40mm 的立方体模具中,试块自然养护24h后拆模,并在标准养护室内养护至规定龄期进行抗压强度和微观测试。
根据《水泥胶砂强度检验方法》(GB/T 17671-2021)测试不同龄期试块的抗压强度,设备采用三思纵横有限公司生产的 YAW-5000 型微机控制电液伺服压力试验机,加荷速率为 2.4KN/s。孔隙率及孔径分布采用中国苏州纽迈科技公司 MesoMR23-60 型核磁共振仪测试。
3. 结果与讨论
3.1. 单一因素对 BBM 性能的影响
图 1(a)为生石灰粉掺量对试件抗压强度的影响。由图 1(a)可知生石灰粉掺量小于 4%时,抗压强度与掺量成正相关关系,大于 4%时成负相关。其中,主要原因是适量的生石灰粉促进了水化反应,CaO 遇水生成 Ca(OH)2微细颗粒,可以填充孔隙提高密实度,提供碱性环境的同时,加速了凝胶材料的火山灰反应,从而生成了更多的 C-S-H 凝胶,初期强度提升,起到一个增强的作用。但当生石灰掺量过大时,水化反应剧烈,内部应力会积累引发微裂缝,破坏试块的完整性。过量的 Ca(OH)2 还会抑制胶凝材料中SiO2、 等其他活性金属氧化物的溶解,减少 C-S-H 凝胶生成的同时,转而生成强度较低的 Ca(OH)2板状晶体。此外,过量的 CaO 还会破坏硅铝网络结构,从而进一步降低强度。
图 1(b)为不同 NaOH 掺量对试件抗压强度的影响,由图可知随着 NaOH 掺量的提高,其对抗压强度的影响呈现先促进后抑制的关系,当 NaOH 的掺量为4%时,28d抗压强度最大可达 25.6MPa。适量 NaOH可以提供碱性环境,加速凝胶材料中金属氧化物的溶解。同时,NaOH 溶液还可降低孔隙溶液的表面张力,减少水化产物的团聚使其分布更为均匀。但NaOH 溶液过量时,会生成非凝胶性的钠硅酸盐溶液,导致凝胶结构疏松,破坏硅、铝酸盐结构的稳定性。此外,游离的 Na+与硅集料等活性骨料反应生成膨胀性凝胶,引发内部开裂,导致强度降低。
图 1(c)为水玻璃模数对试件抗压强度的影响。随着碱激发模数的升高,试件抗压强度呈现先升高后下降的趋势[8],在碱激发模数为 1.5 时,胶凝体系的28d 抗压强度可以达到最高值,为 44.8MPa,且当水玻璃模数大于 2.0 时胶凝体系抗压强度出现非常明显下降。主要是由于当水玻璃模数过高时,整个反应体系碱度越弱,原材料中的 Si-O、Al-O 等相对稳定非活性氧化物键位难以发生断裂,不利于地质聚合反应的发生,即水化反应不完全导致试样的强度较低。水玻璃模数较低时与 NaOH 的反应机理相似,这与现有研究结论一致[9, 10]。
图 1(d)为水玻璃掺量对试件抗压强度的影响(此时固定水玻璃模数为 1.5),随着水玻璃掺量的增加,BBM 试件的抗压强度表现出逐渐增高的趋势。主要是由于水玻璃掺量的增加引起体系中活性二氧化硅含量增加,更有利于 C(A)-S-H 等硅酸盐凝胶产物的生成,以表现现出较高的抗压强度,且单掺水玻璃时试件形貌未发生明显变化。在水玻璃掺量较低的情况下,试件 7d与 28d抗压强度相差 6MPa,这说明在低掺量情况下,试件强度早期大但后期增长缓慢。这是因为低掺量的水玻璃溶液硅酸盐含量有限,在消耗了大部分后,不能生成更多的 C-S-H 凝胶,从而不能提供足够的强度[11, 12]。
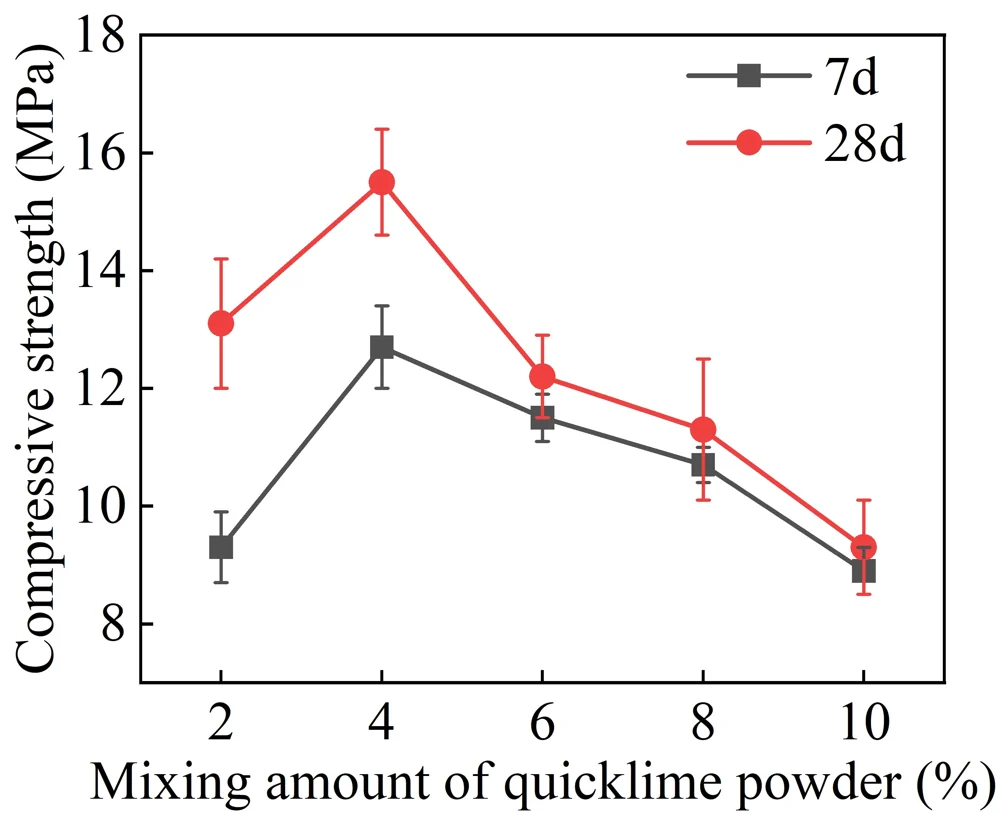
(a) 生石灰粉掺量
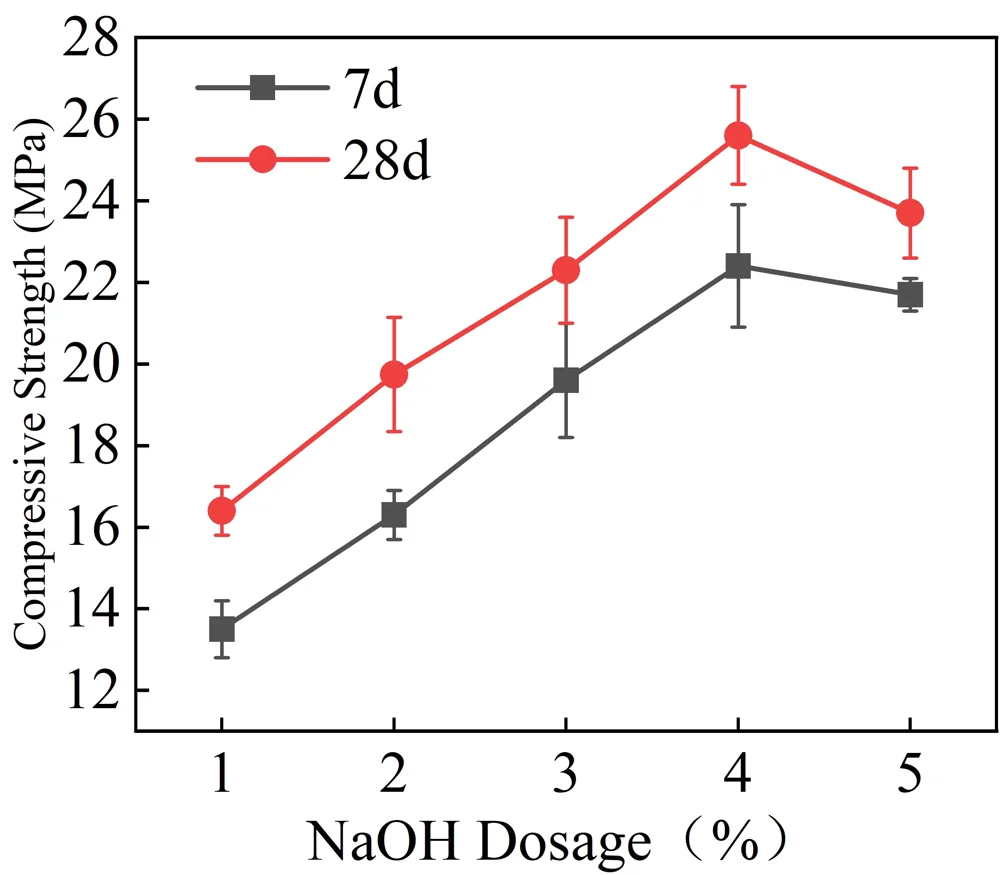
(b) 氢氧化钠掺量
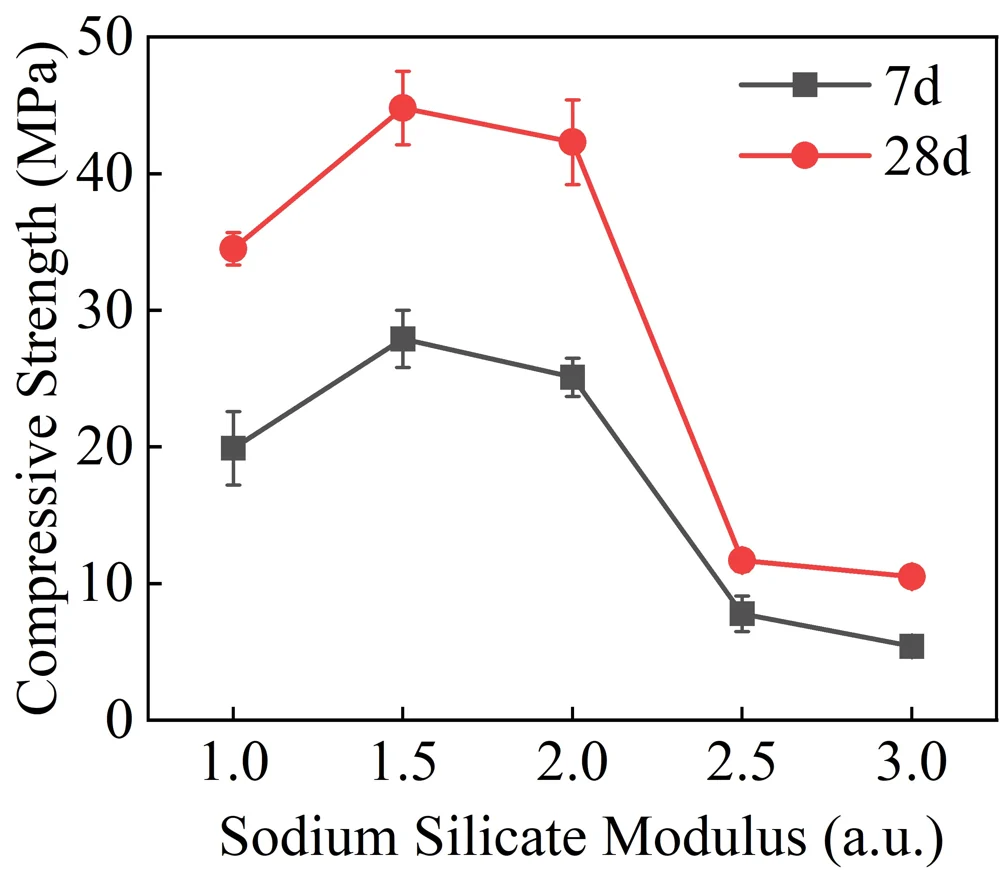
(c) 水玻璃模数
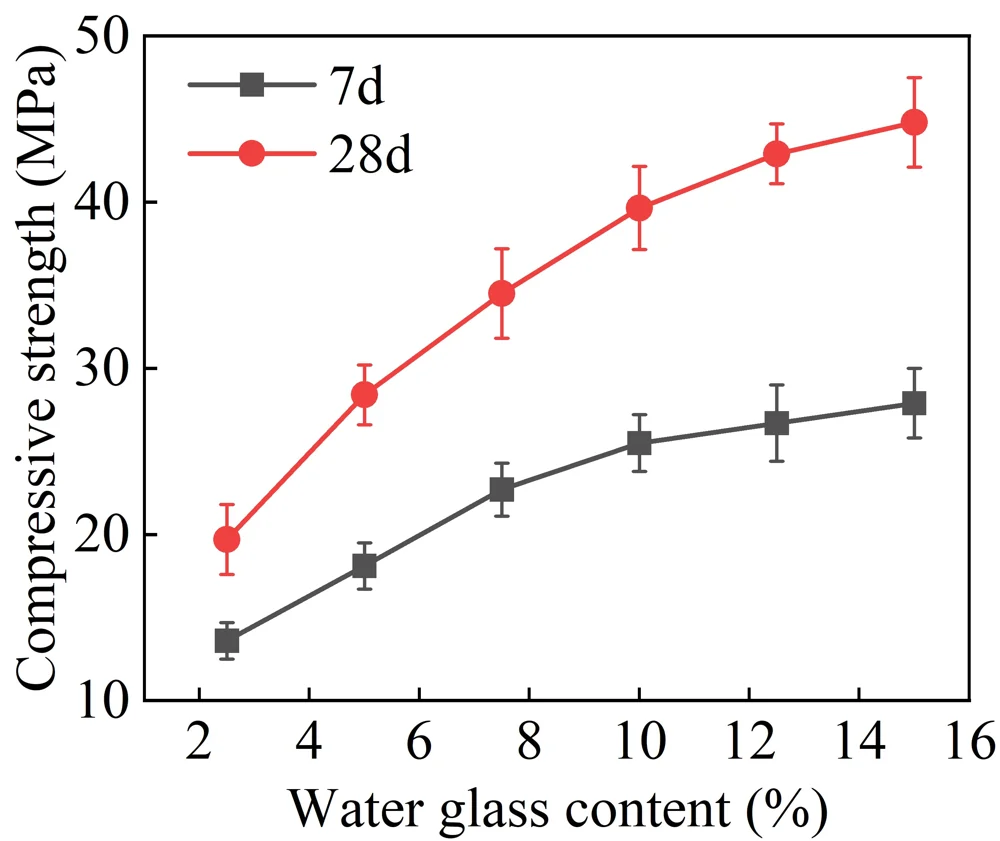
(d) 水玻璃掺量
3.2. 复合激发剂对 BBM 性能的影响
本文采用正交试验设计的方法制备了 9 组试件,并运用 NMR 测量了 9 组试件的孔隙率,量化了 3 个影响因素对抗压强度的贡献大小。9组浆体试件的 7d、28d 抗压强度及 28d 孔隙率试验结果见表 2。
表 2 正交试验结果
| 组 | 生石灰粉掺量 A | 水玻璃模数 B | 水玻璃用量 C | 7d 抗压强度 / MPa | 28d 抗压强度 / MPa | 孔隙率 / % |
| 1 | 1(0%) | 1(1a.u.) | 1(5%) | 15.5 | 22.3 | 13.3 |
| 2 | 1 | 2(1.5a.u.) | 2(10%) | 26.2 | 39.7 | 10.0 |
| 3 | 1 | 3(2a.u.) | 3(15%) | 26.2 | 46.3 | 8.0 |
| 4 | 2(3%) | 1 | 2 | 29.7 | 38.7 | 9.9 |
| 5 | 2 | 2 | 3 | 37.8 | 47.4 | 8.1 |
| 6 | 2 | 3 | 1 | 14.8 | 18.7 | 13.6 |
| 7 | 3(6%) | 1 | 3 | 27.8 | 37.4 | 8.6 |
| 8 | 3 | 2 | 1 | 13.6 | 19.7 | 11.9 |
| 9 | 3 | 3 | 2 | 15.7 | 21.6 | 13.1 |
图 2 以直方图的形式更直观地反映了试件抗压强度的变化趋势。可以看出,试验组的所有试件28d抗压强度均在 18.7MPa 以上,孔隙率范围在 8.0%- 13.3%之间,且在养护初期的抗压强度表现良好,其中1-3组试件7d的抗压强度为 28d抗压强度的 56.6%- 69.7%,4-6组为 76.8%-79.7%,7-9为 69.2%-74.4%。
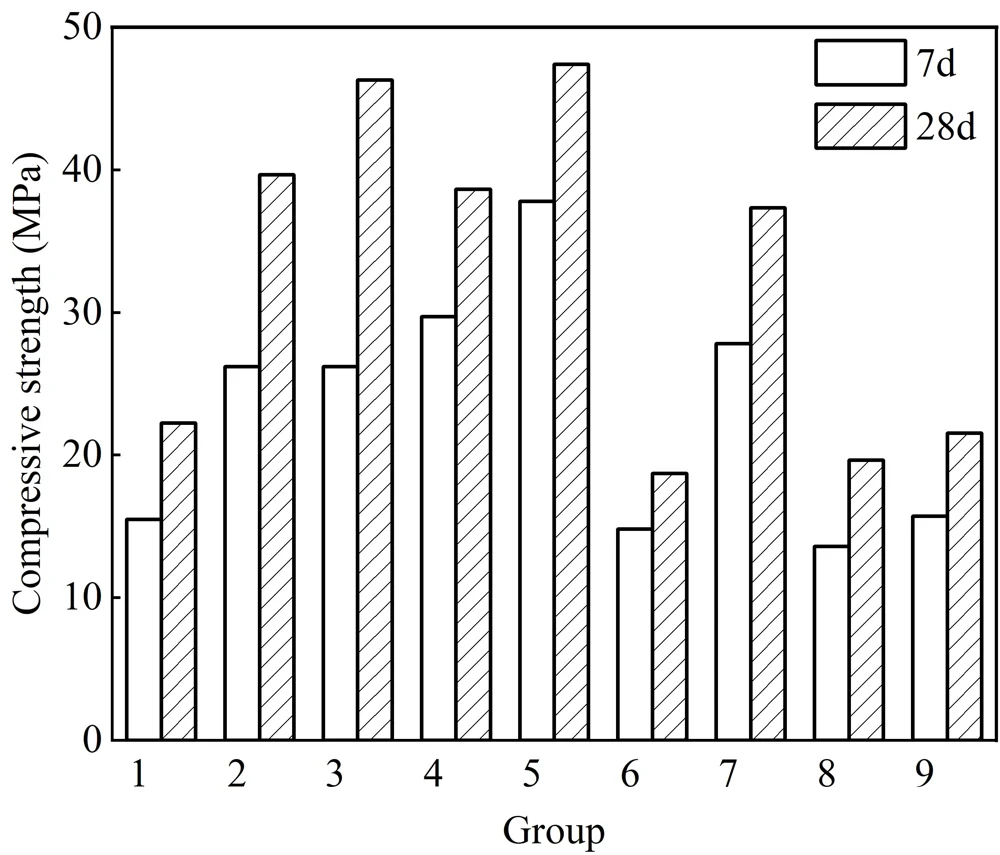
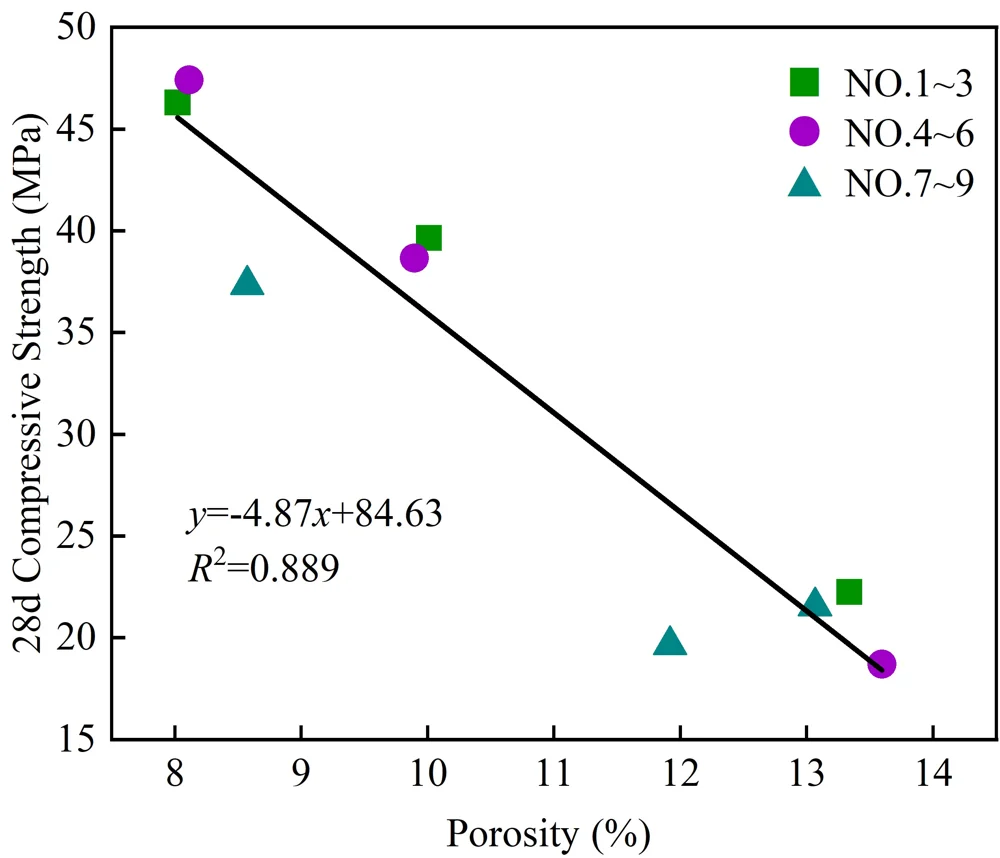
图 3 为试件抗压抗压强度与孔隙率的关系。通过拟合直线可以看到浆体抗压强度与孔隙率之间存在明显的线性负相关关系,其中 1-9 组相关系数 R2为0.889。说明了碱激发剂主要通过激发原材料活性来促进水化产物的生成,以形成更加致密的内部结构。7-9 组强度均低于拟合直线,证明过高掺量生石灰粉会在试件内部产生过多的贯穿裂缝影响浆体强度的正常发展,使得试件整体抗压强度低于拟合强度。
3.3. 复合激发剂各因素影响程度分析
本文设计正交试验,通过极差分析来反映各因素对抗压强度的影响效应,寻找各因素对该指标的最优组合。在表 3 中,Ki表示某一因素的第 i 个水平对应的试验结果的总和。Ki 值越大,说明该因素的水平值越好。Ki的最大值和最小值之间的差是极差 R:
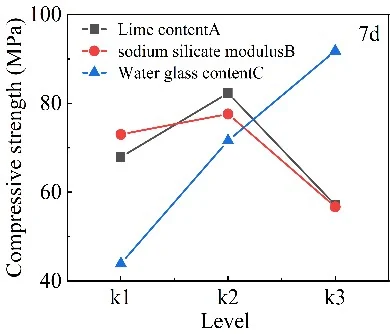
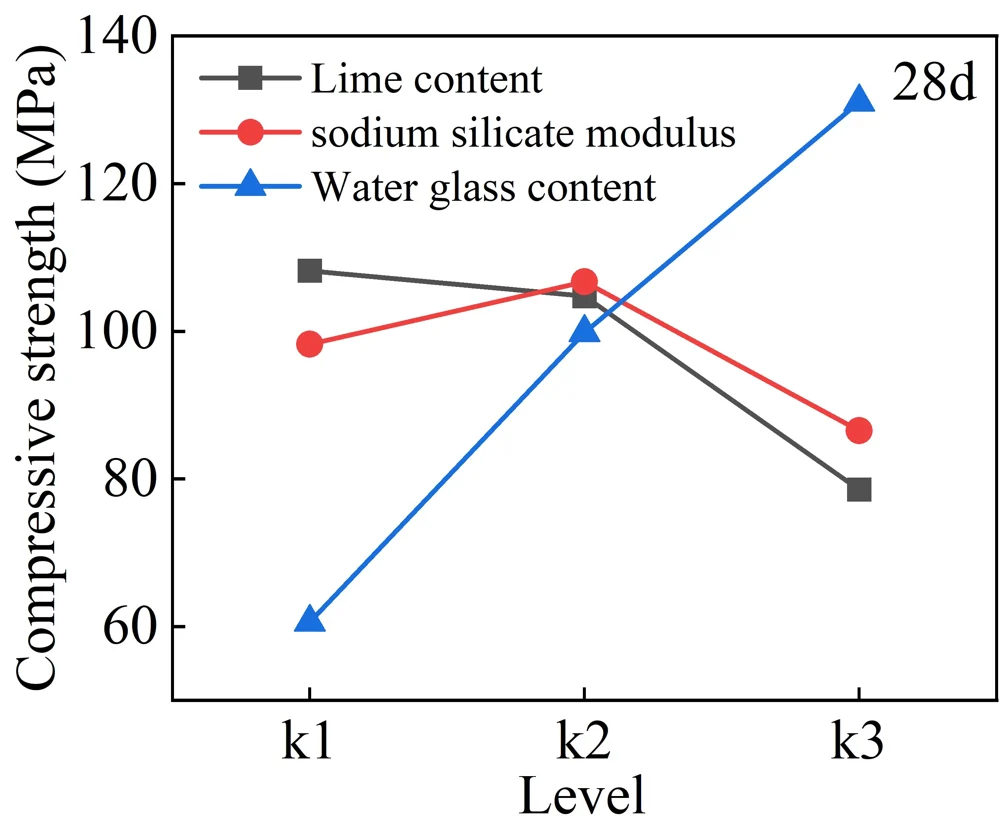
R 值越大,说明该因素的变化对试验结果的影响越大。根据这一点,可以确定影响某个指标的因素的顺序,最优搭配水平可以通过较少的测试组来找到。从表3中列出的结果可以看出,各种因素对碱激发生物质灰-矿渣 7d 和 28d 抗压强度的敏感性顺序如下:水玻璃用量>生石灰粉的掺量>水玻璃模数。
表 3 不同龄期抗压强度极差分析(单位:MPa)
| 龄期 | 水平 | 生石灰粉掺量 A | 水玻璃模数 B | 水玻璃用量 C |
| 7d | K1 | 67.9 | 73 | 43.9 |
| 7d | K2 | 82.3 | 77.6 | 71.6 |
| 7d | K3 | 57.1 | 56.7 | 91.8 |
| 7d | R | 25.2 | 20.9 | 47.9 |
| 28d | K1 | 108.2 | 98.25 | 60.6 |
| 28d | K2 | 104.75 | 106.7 | 99.85 |
| 28d | K3 | 78.55 | 86.55 | 131.05 |
| 28d | R | 29.65 | 20.15 | 70.45 |
图 4 为不同龄期各因素对试件抗压强度的影响。由图 4 可知,7d 最佳方案为 A2B2C3,28d 最佳方案为A1B2C3即生石灰粉的掺量、水玻璃模数和水玻璃用量分别为 3%、1.5 和 15%时,此时浆体体系的 7d和 28d 抗压强度最高分别为 37.8MPa 和 47.4MPa。
3.4. NMR 孔隙结构分析
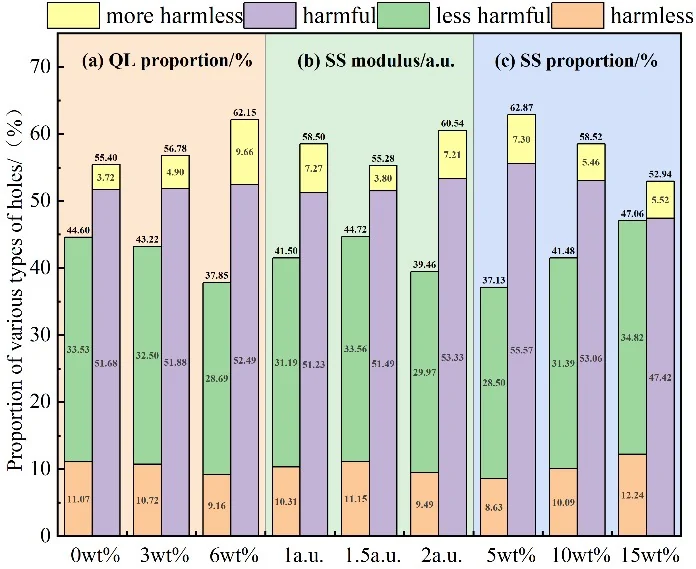
图 5 为复合激发剂激发下混合材料浆体核磁共振试验结果。 由图可知浆体的孔径主要分布在0.003~120μm 之间其中,孔径占比主要由一个主峰和两个次峰组成,其中主峰的孔径范围主要分布在0.003~0.4μm 之间。由图发现试件内部孔隙主要分布在主峰的范围内,而次峰面积占比较小,因此本次试验制备的试件内部孔隙主要以微小孔隙为主,小孔隙及大孔隙占比较少。由于孔径范围较广,因此根据孔径分布变化特征,按照孔径尺寸将孔隙划分为:无害孔(<20nm)、少害孔(20nm~50nm)、有害(50nm~200nm)、多害孔(>200nm)四类。其中(<20nm)的无害孔对强度与抗渗性基本无害;(20nm-50nm)的少害孔影响较小,(50nm-200nm)的有害孔开始对强度和抗渗性产生不利影响;(>200nm)的多害则显著降低材料的力学性能与耐久性。
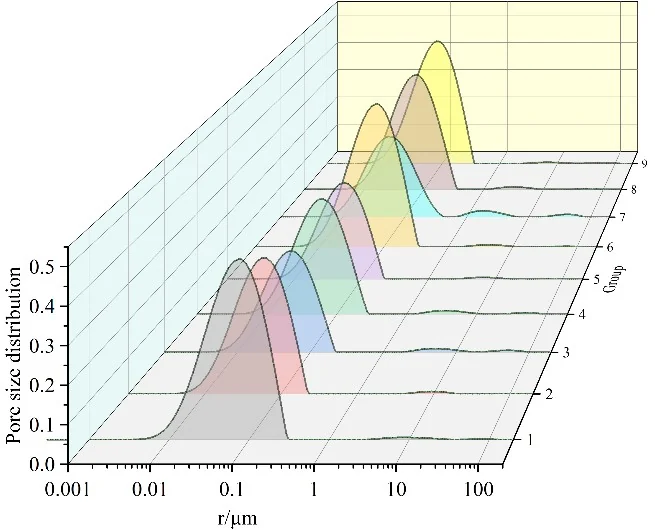
图 6 为 BBM 各类孔隙占比。由图可知,经过碱激发后的胶凝体系内部孔隙主要由无害孔、少害孔和有害孔组成,约占总孔隙的 89%以上。其中试件中无害孔和少害孔的占比随着生石灰粉掺量的增加而降低,两者占比之和由 44.6%降低至 37.13%,即生石灰粉的掺量过高时,浆体试件内部更容易产生孔径较大的多害孔,也进一步印证了生石灰粉在体系中的作用机理。当水玻璃模数为 1.5 时无害孔和少害孔占比明显增加,且多害孔综合占比最低仅仅只有3.8%,由此可知模数适当的水玻璃有助于细化混合材料浆体内部的孔隙结构。随着水玻璃掺量的增加无害孔和少害孔占比随之增加。
4. 结论
BBM 较于单一的生物质灰或矿渣具有较高的碱激发活性,因此将其作为原材料,制备成浆体试件。先利用单因素试验得到不同碱激发材料对浆体试件抗压强度的影响规律,再设计正交试验探究了复合激发剂对混合物的综合作用,最后进行微观分析,得出结论如下:
1)生石灰粉、NaOH 溶液和水玻璃均能对 BBM产生碱激发效果,浆体抗压强度随生石灰粉、NaOH掺量的增加呈现出先升高后降低的变化趋势,且高掺量的 NaOH 溶液会使试件表面产生明显膨胀。而水玻璃的掺量越高浆体的抗压强度越高,当水玻璃模数在 1.0~2.0 之间时 28d 浆体抗压强度均在34.5MPa 以上,但此时 Na+含量高,水化反应快、凝结时间短易收缩开裂,需额外掺入缓凝剂。因此不建议单独使用生石灰粉、NaOH 溶液及水玻璃作为碱激发材料。
2)使用复合激发剂时能明显提高浆体的抗压强度,当生石灰粉掺量、水玻璃掺量和水玻璃模数分别为3%、15%和 1.5时,浆体试件 28d抗压强度最高可达47.4MPa。浆体抗压强度与孔隙率呈线性负相关,相关系数 R2 可达到 0.889。各种因素对碱激发生物质灰-矿渣 7d 和 28d 抗压强度的敏感性顺序如下:水玻璃用量>生石灰粉的掺量>水玻璃模数。
3)通过 NMR 孔隙结构分析发现,浆体内部孔隙结构以0.4μm以下的微小孔隙为主,其中无害孔与少害孔占比随着水玻璃掺量的增加而增加,随着生石灰粉掺量的增加而降低,且当水玻璃模数为 1.5 时多害孔占比明显降低。
参考文献
[1] 齐慧. 能源行业持续聚力低碳发展[N]. 经济日报, 2025-05-06(006). 返回引用处
[2] WU P F, ZENG Q S, LIU X M, et al. Synergistic preparation of high-performance composite blast furnace slag powder from multiple industrial solid wastes: performance regulation and optimization[J]. Construction and Building Materials, 2024, 411: 134231. 返回引用处
[3] 吕阳, 葛云露, 赵博宇, 等. 生物质灰对碱激发矿渣胶凝材料性能的影响[J]. 硅酸盐通报, 2025, 44(04): 1288-1296. 返回引用处
[4] 许荣盛, 孔凡辉, 洪通, 等. 激发剂类型对矿渣/铜渣基地质聚合物性能影响及微观分析[J]. 化工进展, 2025, 44(12): 7117-7125. 返回引用处
[5] GÓMEZ-CASERO M A, PÉREZ-VILLAREJO L, CASTRO E, et al. Effect of steel slag and curing temperature on the improvement in technological properties of biomass bottom ash based alkali-activated materials, 2021. 124205. 返回引用处
[6] ANGULO-RAMÍREZ D E, MEJÍA DE GUTIÉRREZ R, et al. Alkali-activated Portland blast-furnace slag cement: Mechanical properties and hydration. Construction and Building Materials, 2017, 140: 119–128. 返回引用处
[7] NAVARRO R, ZORNOZA E, SÁNCHEZ I, et al. Influence of the type and concentration of the activator on the microstructure of alkali activated Si-Mn slag pastes[J]. Construction and Building Materials, 2022, 342: 128067. 返回引用处
[8] LU P, BIE Y, WANG L, et al. Mechanical properties and micro mechanism of alkali-activated tannery sludge/fly ash composite cement-based recycled concrete[J]. Construction and Building Materials, 2023, 391: 131813. 返回引用处
[9] CHE J, YANG R, WANG J, et al. Research on basic mechanical properties of different modulus alkaline excited ECC, Physics and Chemistry of the Earth, Parts A/B/C. 128 (2022) 103233. 返回引用处
[10] LI M, HUANG G, CUI Y, et al. Coagulation mechanism and compressive strength characteristics analysis of high-strength alkali-activated slag grouting material, Polymers. 14 (2022) 3980. 返回引用处
[11] DAI X, REN Q, AYDIN S, et al. Accelerating the reaction process of sodium carbonate-activated slag mixtures with the incorporation of a small addition of sodium hydroxide/sodium silicate, Cement and Concrete Composites. 141 (2023) 105118. 返回引用处
[12] JIAO Z, WANG Y, ZHENG W, et al. W. Huang, Effect of dosage of sodium carbonate on the strength and drying shrinkage of sodium hydroxide based alkali-activated slag paste, Construct. Build. Mater. 179 (2018) 11–24. 返回引用处
基金资助
河南省自然科学基金(262102320132)
本作品原创内容可依据《知识共享署名4.0国际许可协议》条款使用。任何对本作品的后续分发须标明原作者及作品标题、期刊引用及 DOI 信息。